Китай Поставщики: Износостойкие резиновые уплотнения для агрессивных сред
2026-08-18
Почему стандартные резиновые уплотнения для насосов выходят из строя в агрессивных средах
В нашей практике работы с горнодобывающими предприятиями Сибири и Казахстана мы регулярно сталкиваемся с одной и той же проблемой: замена резиновых уплотнений для насосов требуется каждые 3-4 месяца, хотя производитель заявляет срок службы до года. Корень зла не в качестве самой резины, а в несоответствии материала конкретным химическим и механическим условиям эксплуатации. Агрессивная среда — это не просто абстрактное понятие. Это сочетание абразивного износа от твердых частиц, кавитационной эрозии и химического воздействия кислот или щелочей при температурах выше 60°C.
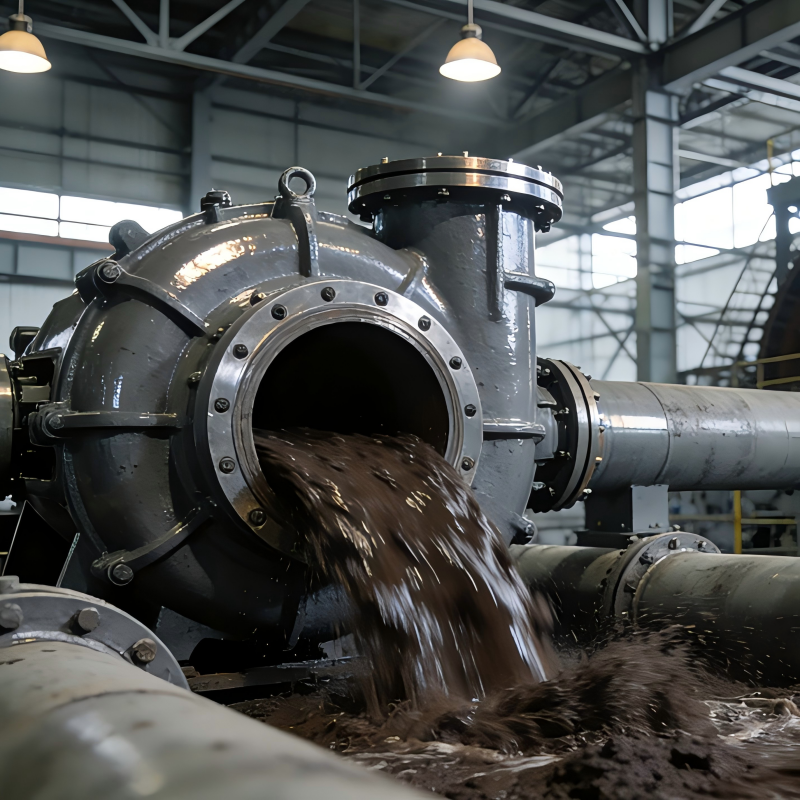
Когда насос перекачивает шламовую пульпу с содержанием кварца, обычная натуральная резина разрушается за считанные недели. Частицы породы действуют как микроскопические ножи, разрезая полимерную матрицу. Если к этому добавляется низкий pH среды (кислотные стоки), процесс деградации ускоряется экспоненциально. Мы видели случаи, когда уплотнительное кольцо теряло эластичность и превращалось в хрупкую массу менее чем за 1000 часов наработки. Это приводит не только к простоям оборудования, но и к риску загрязнения окружающей среды утечками токсичных жидкостей.
Выбор правильного материала — это первый шаг к решению. Для сред с высокой абразивностью и нейтральным pH часто подходит натуральный каучук благодаря его высокой эластичности. Однако для химических агрессоров необходим синтетический каучук, такой как EPDM (этилен-пропиленовый) или FKM (фторкаучук). Понимание этой разницы критично для инженеров по закупкам. Не существует “универсальной” резины, которая одинаково хорошо работает везде. Каждый проект требует индивидуального подбора состава смеси.
Ключевые материалы для уплотнений: сравнение характеристик
При выборе резиновых уплотнений для насосов необходимо опираться на технические данные, а не на маркетинговые обещания. Ниже приведено сравнение основных материалов, используемых в промышленности. Эти данные основаны на наших внутренних тестах и отраслевых стандартах.
| Материал | Стойкость к абразиву | Химическая стойкость | Температурный диапазон | Рекомендуемое применение |
|---|---|---|---|---|
| Натуральный каучук (NR) | Высокая | Низкая (боится масел, кислот) | -40°C … +80°C | Перекачка песка, гравия, нейтральных шламов |
| EPDM (Этилен-пропилен) | Средняя | Высокая (кислоты, щелочи, пар) | -50°C … +150°C | Химическая промышленность, горячие стоки |
| NBR (Нитрильный каучук) | Средняя/Высокая | Высокая (масла, топливо) | -30°C … +100°C | Нефтегазовый сектор, гидравлические системы |
| Полиуретан (PU) | Очень высокая | Средняя (гидролиз при высоких t°) | -30°C … +90°C | Высокоабразивные среды, высокое давление |
| FKM (Фторкаучук/Viton) | Низкая/Средняя | Очень высокая (агрессивная химия) | -20°C … +200°C | Экстремальные химические среды, высокие температуры |
Обратите внимание на полиуретан. В условиях экстремального абразивного износа он часто превосходит резину по сроку службы в 2-3 раза. Однако у него есть ограничение: он плохо переносит гидролиз в горячей воде. Если ваша среда — это горячая кислотная пульпа, полиуретан может быстро разрушиться изнутри. В таких случаях мы рекомендуем композитные решения или специализированные смеси EPDM с повышенным содержанием наполнителей.
Компания ООО «Шэньчжоуская Юэда Насосная промышленность» использует собственные рецептуры смесей, адаптированные под конкретные задачи клиентов. Наличие собственной лаборатории вулканизации позволяет нам тестировать образцы на сопротивление истиранию по методу Абразива (ASTM D5963) перед запуском в серийное производство. Это гарантирует, что каждая партия резиновых уплотнений для насосов соответствует заявленным спецификациям.
Как правильно подобрать уплотнение: пошаговое руководство
Ошибка в подборе уплотнения стоит дорого. Чтобы избежать преждевременного выхода из строя оборудования, следуйте этому алгоритму при формировании технического задания для поставщика.
- Анализ перекачиваемой среды. Определите точный химический состав жидкости. Важно знать не только тип кислоты или щелочи, но и их концентрацию (pH). Также зафиксируйте процент содержания твердых частиц и их размер. Крупные остроугольные частицы требуют более твердой резины (70-80 Shore A), тогда как мелкая пыль лучше амортизируется мягкой резиной (40-50 Shore A).
- Определение рабочих параметров. Зафиксируйте максимальное рабочее давление и температуру. Помните, что температура влияет на твердость резины: при нагреве материал становится мягче и теряет упругость. Если насос работает в режиме частых пусков и остановок, учитывайте термические удары. Для таких условий нужен материал с низкой теплопроводностью и высокой температурной стабильностью.
- Выбор типа уплотнения. Решите, какое конструктивное решение вам нужно: сальниковое уплотнение, торцевое уплотнение или простое кольцевое уплотнение вала. Для шламовых насосов часто используются лабиринтные уплотнения с грязевыми выбрасывателями. Здесь важна точность геометрии. Даже отклонение в 0.1 мм может привести к протечке.
- Проверка совместимости с оборудованием. Убедитесь, что выбранное уплотнение подходит к посадочным местам вашего насоса. Если вы модернизируете старый насос, возможно, потребуется изготовление нестандартных деталей по чертежам. OEM-производство позволяет создать уплотнение, которое идеально встанет на место, даже если оригинальная деталь снята с производства.
- Тестирование образца. Перед заказом большой партии запросите образец для испытаний. Установите его на один из насосов и monitoredте его состояние в течение 2-4 недель. Замеряйте температуру корпуса уплотнения и проверяйте наличие утечек. Это самый надежный способ подтвердить эффективность выбора.
Частая ошибка — игнорирование состояния самого вала насоса. Если вал имеет царапины или коррозию, даже самое дорогое и качественное уплотнение выйдет из строя за несколько дней. Поверхность вала должна быть гладкой (шероховатость не более Ra 0.4) и иметь правильную твердость. Всегда осматривайте вал перед заменой уплотнения.
Преимущества заказа уплотнений напрямую у производителя в Китае
Многие российские компании опасаются прямых закупок в Китае из-за рисков качества. Однако современный китайский производственный сектор, особенно в нише промышленного оборудования, сильно изменился. Ключ к успеху — выбор партнера с сертифицированным производством и собственным контролем качества.
Прямое сотрудничество с таким производителем, как Yueda Pump Industry, дает несколько существенных преимуществ. Во-первых, это цена. Исключение посредников снижает стоимость закупки на 20-30%. Во-вторых, это гибкость. Китайские заводы готовы производить мелкие серии и нестандартные детали, что сложно найти у европейских брендов, ориентированных на массовое производство стандартных изделий.
В-третьих, скорость адаптации. Если ваше уплотнение не подошло, производитель может скорректировать рецептуру резины или геометрию детали в течение 1-2 недель. В Европе этот процесс может занять месяцы. Мы оснащены современными станками с ЧПУ и цехом вулканизации, что позволяет быстро изготавливать пресс-формы для новых изделий. Строгое соблюдение систем управления качеством ISO 9001 гарантирует стабильность продукции от партии к партии.
Важно требовать у поставщика сертификаты соответствия. Для работы в России и странах ЕАЭС критически важно наличие сертификатов EAC или ГОСТ. Также обратите внимание на соответствие международным стандартам, таким как CE, если вы планируете экспорт конечного оборудования. Производитель должен предоставить протоколы испытаний материалов, подтверждающие их физико-химические свойства.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для резиновых уплотнений?
Для стандартных изделий MOQ обычно составляет 50-100 штук. Для нестандартных деталей, требующих изготовления новой пресс-формы, MOQ может быть выше (от 200 шт.), чтобы окупить стоимость формы. Однако многие производители, включая Yueda, идут навстречу клиентам и могут изготовить пробную партию из 10-20 штук за дополнительную плату за форму. Это позволяет протестировать продукт без больших капиталовложений.
Сколько времени занимает доставка из Китая в Россию?
Сроки зависят от способа доставки. Железнодорожная доставка занимает в среднем 15-25 дней. Автотранспортом через пограничные переходы (например, Забайкальск или Маньчжурия) — 10-15 дней. Необходимо также учитывать время на производство (обычно 15-20 дней для стандартных заказов) и таможенное оформление (3-5 дней). Планируйте закупки заранее, чтобы избежать простоев оборудования.
Можно ли заказать уплотнения по нашему чертежу или образцу?
Да, это одна из ключевых компетенций профессиональных производителей. Вы можете отправить чертеж в формате PDF, DWG или STEP, либо прислать физический образец. Инженеры завода создадут 3D-модель, согласуют ее с вами и изготовят пресс-форму. Точность изготовления по чертежам обеспечивается станками с ЧПУ и контролируется в лаборатории. Это идеальный вариант для замены снятых с производства импортных деталей.
Как хранить резиновые уплотнения до установки?
Резина стареет даже без эксплуатации. Храните уплотнения в темном, сухом помещении при температуре от +5°C до +25°C. Избегайте прямого солнечного света (УФ-излучение разрушает полимер), озона (не храните рядом с электродвигателями или сварочным оборудованием) и контакта с маслами или растворителями. Срок хранения большинства резиновых изделий не превышает 3-5 лет. После этого срока материал может потерять эластичность.
Правильный выбор резиновых уплотнений для насосов — это инвестиция в надежность вашего производства. Не экономьте на качестве материала и точности изготовления. Свяжитесь с нами сегодня, чтобы получить консультацию инженера и расчет стоимости для вашего конкретного случая. Мы поможем подобрать оптимальное решение, которое снизит ваши эксплуатационные расходы и увеличит межремонтный интервал.
Для получения более подробной информации о наших продуктах и услугах посетите наш сайт: износостойкие детали для шламовых насосов и гидроциклонов.